
2026-10-29 16:57:54
访问:次
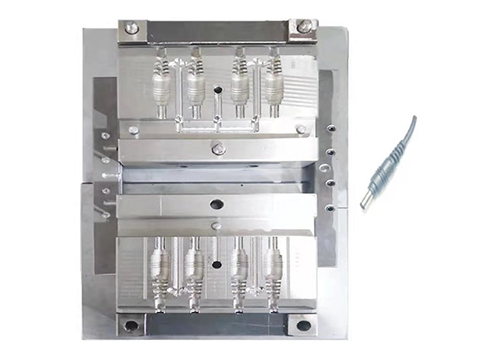
芯线偏心、缺胶、飞边是DC插头包胶成型中比较常见的三类缺陷,产生路径各有区别,也会受模具状态、注塑参数、端子摆放等多重因素影响。
芯线偏心,直观表现为内部导体、音叉端子不在胶壳中间,壁厚一边厚一边薄。定位镶件长期和端子摩擦,配合间隙变大,放料后端子缺少可靠约束,射胶时熔体冲击力推动端子偏移;操作人员放针不到位,端子没有卡入定位槽,锁模过程就发生移位。射胶射速过快、浇口正对端子位置,高速料流直接冲击音叉和导线,是偏心高发诱因。线材限位块磨损、线槽宽度偏大,线材根部可以自由窜动,注塑时导线连带端子被推着跑偏。模腔内部冷却收缩不均,塑胶冷却过程单向拉扯端子,也会形成轻微偏心。
缺胶指胶壳局部没有填充满,边角、薄壁、端子缝隙位置更容易出现。浇口尺寸偏小,熔体流动阻力大,充填末端供料不足;排气槽被胶屑、残料堵塞,模腔内空气无法排出,形成困气阻挡熔体前进。料温、模温偏低,塑胶进入型腔后快速降温,流动性下降;射胶压力或者V/P切换时机过早,没有足够补料空间。型腔流程长、多腔模具流道不平衡,远端型腔更容易缺胶。已经固化的冷料进入模腔,堵住局部流道,也会造成局部缺胶。
飞边是塑胶溢到分型面、镶件配合缝隙形成多余胶边。锁模力设定偏低,射胶和保压阶段的熔体会撑开分型面;保压压力过高、保压时间过长,持续推挤熔体往缝隙渗出。分型面清洁不到位,残留胶屑垫在合模面,造成合模间隙;镶件配合间隙超标、镶件松动,熔体顺着缝隙溢出。排气槽加工深度超出标准,本身就属于溢胶通道。原料流动性偏高、料温设置过高,熔体变稀,更容易钻进微小缝隙形成飞边。
部分因素会同时诱发多种不良。比如定位镶件松动,既容易出现芯线偏心,镶件缝隙也会产生飞边;排气堵塞,除了缺胶,困气高温还会让局部塑胶分解,加剧成型不稳定。射速设置不当同样具备双重影响,速度快冲击端子引发偏心,速度慢则充填不足出现缺胶。
装配和模具磨损带来的隐性问题也不能忽略。顶针卡滞、顶出不顺,产品粘模,清理时容易磕碰镶件,改变定位精度;冷却水路堵塞造成模温不均,收缩应力变化,偏心和尺寸波动同步上升。原料批次粘度波动,相同参数下成型窗口偏移,原本稳定的参数也会批量出不良。
区分排查方向。批量稳定偏心优先检查定位镶件磨损与线槽限位;随机偏心偏向放料操作、射速冲击;固定位置缺胶优先清理排气槽、检查浇口;大面积飞边优先复核锁模力与保压参数,局部点状飞边着重看镶件配合间隙。
上一篇:
下一篇: 数据线插头模具多腔设计有哪些优势
全国服务热线:
139-2251-2135
0769-83511708
扫一扫,查看手机站
地址:东莞市黄江镇利氏工业区58号
版权所有 © 2026 http://www.haochenmj.com/
版权所有:东莞黄江昊宸
技术支持:华商网络
备案号:粤ICP备17052853号